制御盤とは?配電盤との決定的な違いや仕組み・構造を徹底解説
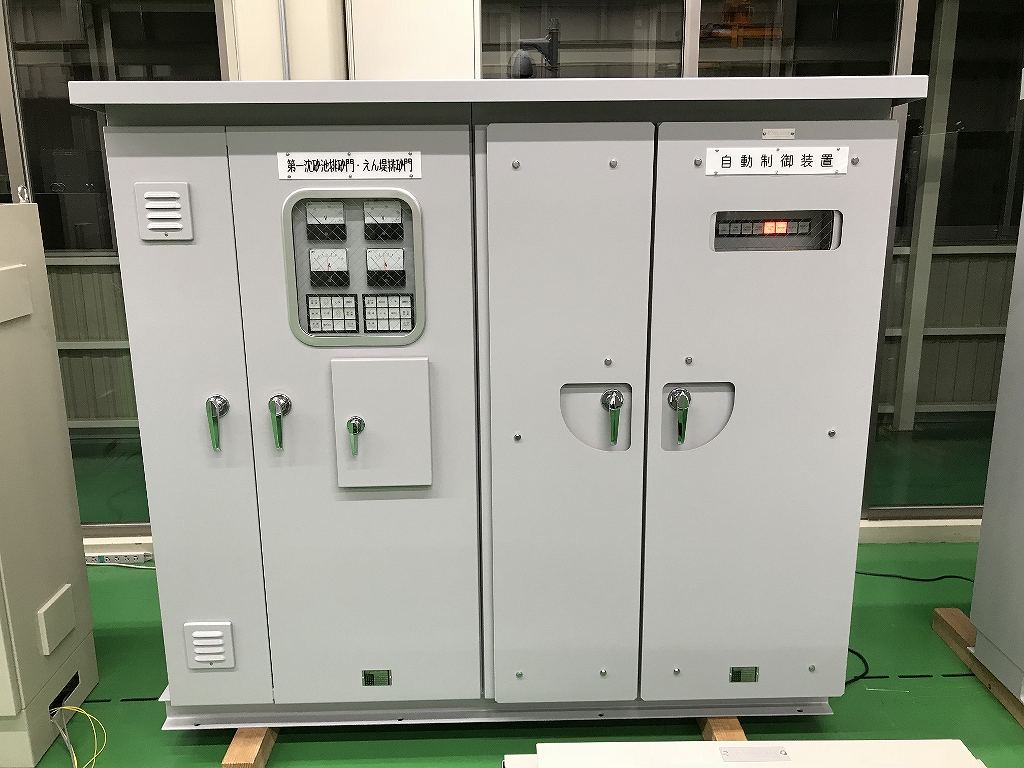
工場の生産ラインやビルの機械室の片隅で、静かに稼働し続ける頑丈な金属製キャビネット。普段はその扉が硬く閉ざされているため、一般に内部の様子が意識される機会は多くありません。しかし、一度トラブルによって機能が停止すれば、巨大なプラントや物流システム全体が一瞬にして麻痺します。産業インフラの現場で「頭脳」や「神経系」と称され、機械の挙動すべてを掌握している装置が制御盤です。
一方で、現場へ配属されたばかりの技術者や施設の管理担当者、生産設備の導入を進める購買担当者の間では、「配電盤や分電盤と何が違うのか」「箱の中に何が入っていて、どうやって機械を動かしているのか」という疑問が後を絶ちません。名称こそ似通っているものの、担う役割や内部構造、設計思想は根本から異なります。本稿では、製造業やビル設備を支える制御盤の本質的な役割から内部の構成部品、設計・製作の手順、そして現場の命綱となる安全規格や保全のリアルまでを余すところなく解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:制御盤は機械や設備へ指示を出し意図通りに動作させる「頭脳」であり、電力を分配・供給する配電盤や分電盤とは明確に役割が異なる。
- 要点2:内部にはPLCやリレー、電磁開閉器が集約され、緻密なシーケンス制御によって自動運転や異常検知をミリ秒単位で制御している。
- 要点3:製作や保守にはJIS規格に基づく安全防護とフェイルセーフ設計が必須であり、点検不足による熱劣化やネジの緩みは甚大な操業停止事故に直結する。
【基本解説】制御盤の役割と仕組み|工場の心臓部と呼ばれる背景
制御盤とは、各種の産業機械、搬送コンベア、ポンプ、空調機などの設備を意図通りに自動運転・制御するための電気機器をひとまとめに収容した鋼板製の筐体です。単に電気を流すだけでなく、「いつ・何を・どのような順番で・どれだけの時間動かすか」という動作ロジック(命令)を司る点に最大の特徴があります。
システム全体における役割を人体に例えると、動力源となる電力を送り出す設備が「心臓」であるのに対し、制御盤は感覚器からの情報を受け取り、判断を下して手足を動かす「頭脳と神経中枢」に相当します。工場の自動化(FA:ファクトリーオートメーション)が進んだ生産現場において、制御盤のない機械はただの鉄の塊に過ぎず、動作することは叶いません。
制御盤の動作の仕組みは、基本的に「入力・演算(判断)・出力」の3ステップからなる制御ループで成り立っています。
第1に入力部です。現場のオペレーターが押す運転スイッチをはじめ、ラインを流れるワークを感知する光電センサ、シリンダの位置を検知するリミットスイッチ、配管内の温度センサや圧力計などから、電気信号が制御盤内へ常時送り込まれます。
第2に演算・判断部です。盤内に組み込まれたPLC(プログラマブルロジックコントローラ)やリレー回路が、受け取った入力信号をあらかじめ組み込まれたプログラムに従ってミリ秒単位で処理します。「センサAがONになり、かつ安全カバーが閉じている場合のみモータを回転させる」といった論理演算を行い、次の指示を導き出します。
第3に出力部です。演算結果に基づき、電磁開閉器やインバータ、ソレノイドバルブへ動力を供給する指令を出します。これにより、モータが指定の速度で回転を始めたり、ロボットアームが駆動したり、異常時には瞬時にパトライトを点灯させてラインを緊急停止させたりします。この一連の流れを連続的に繰り返すことで、狂いのない正確な機械稼働を実現しています。
【徹底比較】制御盤と配電盤・分電盤の違い|役割・電圧・設置場所の境界線
電気設備を扱う現場で最も混同されやすいのが、「制御盤」「配電盤」「分電盤」の3つの盤の区別です。盤メーカーやプラント保全の現場では常識とされる区分ですが、外観が似た金属キャビネットであるため、仕様確認の段階で食い違いが生じるケースも珍しくありません。それぞれの役割、取り扱う電圧、主たる設置場所を整理したのが以下の比較です。
| 盤の種類 | 主な役割と機能 | 扱う電圧・電気の種類 | 設置場所と特徴 |
|---|---|---|---|
| 配電盤 (Switchboard) | 電力会社から受電した高圧電力を受け止め、施設内で使える電圧(200Vや100V)に変圧して各エリアへ大元から配分する。 | 高圧(6,600V〜)および特別高圧。大容量の特別・高圧遮断器を内蔵。 | 受変電室(キュービクル)やビルの電気室。一般作業員は立ち入り禁止の危険区域。 |
| 分電盤 (Panelboard) | 配電盤から送られてきた低圧電力を、照明、コンセント、個別機器などの小規模な負荷回路へ分岐して安全に送る。 | 低圧(単相100V・単相200V・三相200V)。小容量の配線用遮断器が並ぶ。 | オフィスの壁面、工場の柱、住宅の玄関付近など、身近な場所に設置される。 |
| 制御盤 (Control Panel) | 分電盤等から電源を受け、機械や装置そのものを特定の順序・条件で自動運転・監視・保護する。 | 三相200V/400V(動力用)およびDC24V、AC100V(制御信号用)。 | 機械のすぐ隣、ライン併設、あるいは機械内部に組み込まれ、操作盤を兼ねることも多い。 |
明確な違いを一言で整理すると、「電気そのものを安全に分けて送るための装置」が配電盤と分電盤であり、「送られてきた電気を使い、機械をプログラミング通りに動かすための装置」が制御盤です。発電所から送られてきた電力は、まず受変電設備の配電盤に入り、そこから工場内の各フロアにある分電盤へと枝分かれし、最終的に個別の製造装置に付帯する制御盤へと給電されます。
制御盤の構成部品一覧と内部構造|シーケンス制御を成立させる中核部品
頑丈な鉄扉を開けると、盤内には規格化されたDINレールの上に多種多様な電気コンポーネントが隙間なく並び、整然と配線ダクトで結ばれています。あらかじめ定められた順序に従って動作を完遂させる「シーケンス制御」は、これらの部品が緻密に連携することで成立しています。盤内を構成する主要部品の一覧とその役割を紐解きます。
1. プログラム演算と中枢ユニット
現代の制御盤における司令塔がPLC(プログラマブルロジックコントローラ)です。以前は無数の有接点リレーを銅線で繋ぎ合わせて論理回路(ハードワイヤードロジック)を構成していましたが、現在ではPLC内部のソフトウェアで制御手順を処理する方式が主流です。PLC内部のメモリには、設計者が書き込んだラダー図などのプログラムが格納されており、入力信号の変化に応じて数ミリ秒という超高速周期で演算を実行します。
2. スイッチングと動力制御デバイス
モータなどの大電力を消費する負荷を駆動・保護するために欠かせないのが、電磁開閉器(マグネットスイッチ)と電磁継電器(リレー)です。この2つは作動原理こそ電磁石を用いた接点の開閉という点で共通していますが、扱う電流の大きさと目的が明確に分かれています。
電磁開閉器は、大電流が流れるモータ主回路を直接開閉する電磁接触器(コンタクタ)と、過電流によるモータの焼き付きを検知して回路を遮断するサーマルリレーを一体化させた重電部品です。対してリレーは、PLCの微弱な出力信号(DC24Vなど)を受けて他の機器へ信号を中継したり、回路を切り替えたりする低電圧・小電流の信号処理を担います。
3. 電源保護・変換機器
工場に入ってくる三相200Vの交流電源を、センサやPLCの駆動に適した安定した直流電圧に変換するのがスイッチング電源(DC24V電源ユニット)です。また、漏電や短絡(ショート)事故から盤内と作業者を保護するため、配線用遮断器(MCCB)や漏電遮断器(ELCB)が電源取り込み口の直後に配置されます。さらに、モータの回転速度を自由に変調させるインバータや、極めて高精度な位置決めを行うサーボアンプも、現代の自動化制御盤には標準的に組み込まれます。
4. 配線・インターフェース部品
盤外部のセンサや操作スイッチからの配線を受け止める端子台は、現場据付時の施工性とメンテナンス性を担保する重要部品です。盤内を縦横に走る制御盤内配線は、動力線(黒・白・赤等)と弱電制御線(青や橙、DCライン)で明確に色分けされ、断線や誤配線を防ぐために全ての芯線両端に「マークチューブ(線番インデックス)」が装着されます。

【プロの設計・製作フロー】基本設計から完成・現地調整までの全工程
制御盤の製造は、完全なオーダーメイド(一品受注生産)が基本です。顧客の求める機械仕様や工場の設置環境に合わせて、ハードウェアとソフトウェアの双方が寸分の狂いもなく噛み合うよう、厳格なステップを経て世に送り出されます。
最初の段階が制御盤設計の基本となる「仕様策定とハード・ソフト設計」です。機械メーカーやエンドユーザーからの要望を受け、使用するモータの容量、センサの点数、設置スペースの寸法制約、周囲の温度・粉塵環境を綿密にヒアリングします。これに基づき、電気設計者はCADを用いて主回路・制御回路を網羅した展開接続図(回路図)を描き、盤内の熱計算を行いながら各部品のレイアウト図(配置図)を作成します。これと並行して、ソフトウェア設計者がPLCプログラミングに着手し、安全インターロックや動作シーケンスのコードを構築します。
図面が完成すると、「制御盤製作の流れ」における盤金物加工と部品実装のフェーズへ移行します。板金加工工場で鋼板(SPCCやSUS)をレーザー切断・曲げ加工し、防錆のための粉体塗装を施してキャビネット筐体を成形します。塗装完了後、内部のベースプレート(中板)にDINレールや配線ダクト、ブレーカー、PLC、リレー等を設計図通りに取り付けます。
続いて職人技が求められるのが「制御盤内配線と結線作業」です。熟練の盤配線工が回路図と配線リストを突き合わせながら、電線をミリ単位の精度で引き回します。圧着端子のカシメ強度不足やネジの締め付けトルク不足は、通電後の発熱・発火事故を招くため、トルクドライバーを用いたダブルチェックが徹底されます。
組み上がった盤は、工場出荷前に「社内単体検査・自主検査」に回されます。通電前にテスターで配線の誤りや短絡がないかを調べる導通チェック、規定の高電圧を印加して漏電リスクを排除する耐電圧試験・絶縁抵抗試験を行います。その後、実際に模擬電源を投入し、PLCのプログラムを流し込んで設計通りのシーケンス動作と異常アラームが作動するかをテストベンチ上で徹底検証します。検査をパスした盤のみが梱包され、顧客の工場へと出荷されて現地据付および実機試運転調整を迎えます。
安全基準と法的拘束力|制御盤の安全規格JISと現場のフェイルセーフ思想
制御盤は莫大な電気エネルギーと高速駆動する機械設備を仲介するため、ひとたび設計ミスや絶縁破壊が起きれば、作業者の感電死や火災、機械の暴走事故を招きます。そのため、国内外で極めて厳格な安全基準が敷かれています。
日本国内において設計の根幹をなすのが、日本産業規格の「JIS B 9960-1(機械類の安全性-機械の電気装置-第1部:一般要求事項)」および「JIS C 8480(キャビネット形制御盤)」です。感電防護のための保護接地(アース)の確実な施工、充電部がむき出しにならないIP保護等級の確保、主電源を盤外から遮断できる断路器の配置などが義務付けられています。また、海外プラントへ輸出される設備であれば、欧州の機械指令(CEマーキング/IEC 60204-1)や北米のUL規格(UL 508A)への適合が必須要件となり、使用できる電線の難燃性規格からブレーカーの遮断容量に至るまで国際基準の順守が求められます。
そして、安全規格の根底に流れている哲学が「フェイルセーフ(Fail-Safe)」と「フールプルーフ(Fool-Proof)」の設計思想です。フェイルセーフとは、「部品は必ず壊れ、配線はいつか断線する」という前提に立ち、万が一故障やトラブルが発生した際には、システムが必ず安全側の状態(機械の完全停止)へ移行するように回路を構成する手法です。
代表的な例が非常停止ボタンの配線回路です。非常停止スイッチは、平時に入力信号が繋がっており(b接点・常時閉)、ボタンが押し込まれるか、あるいは途中の配線が断線した瞬間に信号が途絶えて電磁開閉器の電源が落ち、モータが強制停止する仕組みになっています。もしこれが「ボタンを押した時に通電する(a接点)」回路であった場合、断線時に非常停止ボタンを押しても電気信号が届かず、機械が暴走を止められない大惨事となるからです。
また、労働安全衛生の現場観察が裏付ける通り、熟練の保全者であっても疲労や思い込みによるヒューマンエラーをゼロにすることはできません。扉を開けた状態では高圧部に触れられないインターロック機構の設置や、誤操作を防ぐ物理的ガードといった「安全防護の二重壁」をハードウェア的に構築することが、設計者の法的ならびに倫理的責務となっています。

【実態検証】保全現場の生の声と保守点検基準|トラブルを防ぐ維持管理のリアル
制御盤は一度据え付けられると、10年、20年と長期にわたって過酷な環境下で稼働し続けます。しかし、インターネット上の掲示板やSNS、若手エンジニアのコミュニティでは、「制御盤はメンテナンスフリーだと思っていた」「突然の火花とともにラインが全停止した」といった悲鳴に満ちたトラブル談が後を絶ちません。保全現場のリアルな証言と、重大インシデントを未然に防ぐ保守点検基準の実態を検証します。
現場を襲う3大トラブル要因
工場の保全担当者やサービスエンジニアへの取材・手記によると、現場で発生する盤内トラブルの約8割は以下の要因に集約されます。
- 盤内温度の上昇と熱破壊:盤用クーラーや換気ファンのフィルターが油煙やホコリで目詰まりを起こし、内部温度が50℃を超過。インバータやPLCの電解コンデンサが想定寿命の半分以下で液漏れ・熱パンクを起こす。
- 熱伸縮による端子ネジの緩み:機器の起動・停止に伴う温度変化の繰り返しによって銅線と端子ネジが微小に膨張・収縮を繰り返し、徐々にネジが緩む。接触抵抗が増大した箇所が異常発熱し、炭化導電路(トラッキング現象)を形成して火災に至る。
- 外部環境物質の侵入:パッキンの経年劣化により、金属粉、クーラントミスト、あるいは小動物(ヤモリやネズミ、昆虫)が侵入。端子間を短絡させてショート・爆破事故を引き起こす。
現場で厳守すべき保守点検の判断基準
一般社団法人日本電機工業会(JEMA)の指針等でも示されている通り、制御盤を安全に運用するためには「日常点検」「定期点検」「オーバーホール(部品更新)」の3層構造による維持管理が欠かせません。
日常点検では、異音(マグネットスイッチのうなり音)、異臭(焦げ臭いにおい)、盤表面の異常発熱、警告灯の点灯有無を五感で確認します。これに加え、月次や年次の定期点検では、赤外線サーモグラフィ装置を用いた盤内ホットスポット(異常発熱箇所)の非接触スキャンが今や不可欠な作業手順となっています。
さらに、停電点検時には必ず主要端子の「増し締め(規定トルクでの締め直し)」とトルクマークの再打刻、メガテスターによる絶縁抵抗値の測定(基準値:1MΩ以上)を実施します。リレーや電磁接触器の接点寿命は約5年〜10年、冷却ファンやバックアップバッテリーは約3年〜5年と定められており、故障する前に計画的に交換する「予兆保全」のサイクルを組むことが、結果として数千万円規模のライン停止損失を防ぐ唯一の自衛策です。
一般に知られていない盲点とネットの誤解|失敗しない外注・運用の判断基準
制御盤の調達や管理において、知識不足からくる深刻な誤認がプラント運営の現場で散見されます。設備投資や設計外注の段階で失敗を避けるため、よくある誤解を是正し、正しい判断基準を提示します。
誤解1:「制御盤は汎用の鉄箱にスイッチを並べるだけだから、相見積もりで最安値を選べばよい」
これはコスト削減を急ぐ調達部門が最も陥りやすい罠です。安価な制御盤は、筐体の板金精度や塗装品質が低く、数年でサビや歪みが生じて気密性が失われます。さらに深刻なのは、ノイズ対策(EMC)の欠落です。インバータなどの大電力機器から発せられる高周波ノイズが弱電信号線に干渉し、「原因不明のセンサ誤検知」や「数週間に一度だけ発生するライン停止」といった究極のトラブルを引き起こします。配線ダクトの離隔距離やシールド処理を計算し尽くせる盤メーカーのノウハウには、相応の設計コストが含まれています。
誤解2:「図面通りに作ってあるのだから、現地のプログラム修正だけで何とでもリカバーできる」
ソフトウェアによる自由度の高さがPLCの利点ですが、物理的なハードウェア保護を軽視する現場は致命的な事故を招きます。本来、重大な人身事故に繋がる動作(例:金型プレスの下降中に作業者が手を入れる)は、PLCのプログラムがバグを起こしたりCPUがフリーズしたりしても絶対に動作しないよう、ハードウェア的な安全リレーユニットによる電源遮断回路を組むことが設計の絶対原則です。ソフトに過信を置いた設計は、重大な労災インシデントの引き金になります。
【プロの結論】内製化すべき現場と専門メーカーへ外注すべき現場の判断基準
近年、自社で制御盤の設計・製作を内製化するか、外部の専業盤メーカーに一括委託するかで頭を悩ませる企業が増えています。その選定基準は明確です。
【専門メーカーへ外注すべき条件】:
- UL規格やCEマーキングなど、海外輸出に伴う厳格な第三者認証・適合証明が必要な場合
- 設置環境が粉塵、高湿度、化学薬品ミストに晒されており、IP65以上の高度な密閉構造と熱交換設計が要求される場合
- 社内に電気制御の専任技術者がおらず、製作後のメンテナンスや図面管理体制が確立できていない場合
【自社内製化や密接な内製連携を検討できる条件】:
- 製造ラインの段取り替えや仕様変更が日常茶飯事であり、即日プログラムや配線を改修する必要がある実験・試作ライン
- 独自の制御ロジックや工程ノウハウが企業のコアコンピタンスであり、外部への技術流出を絶対に防ぎたい専用機開発
- 電気CADと配線・圧着の有資格者を社内に常時抱え、盤製作の品質管理(JIS準拠)を社内で完結できる体制がある場合
【制御盤とは】に関するよくある質問(FAQ)
Q1:制御盤の寿命は何年くらいですか?更新時期の目安はありますか?
A1:一般的に制御盤全体の物理的・経済的な寿命は約15〜20年とされています。ただし、盤内に収められている部品単体の寿命はそれよりも短く、リレーや電磁開閉器は5〜10年、インバータやPLCの電解コンデンサ、冷却ファンは5〜7年程度で経年劣化します。したがって、盤の筐体そのものは長く使いつつ、10年前後を目安に主要コンポーネントを一括更新(レトロフィット)するのが業界の標準的な運用基準です。
Q2:制御盤の図面を紛失してしまいました。この状態でも改造や点検は可能ですか?
A2:作業自体は不可能ではありませんが、極めて危険であり多大なコストと工数がかかります。図面がない状態での改造は、技術者がテスターを用いて1本ずつ配線の行き先を突き止める「回路のリバースエンジニアリング」が必要となり、誤配線による機械破損や感電事故のリスクが激増します。改造を検討する際は、専門の盤メーカーや保全業者に依頼し、まず現行回路のトレース作業と新規図面の復元(CAD化)から着手することを強く推奨します。
Q3:制御盤の内部が非常に高温になります。扉を開けたまま扇風機で冷やしても問題ありませんか?
A3:絶対に避けるべき極めて危険な行為です。現場で一時しのぎとして行われがちですが、開け放たれた扉から工場内の鉄粉、油煙、水分、ホコリがダイレクトに吸い込まれ、基板の短絡や絶縁破壊を招いて大規模な爆破・火災事故を引き起こします。また、作業者が誤って高圧部に触れる感電事故のリスクも跳ね上がります。熱問題の根本対策としては、盤用クーラー(熱交換器)の増設や、熱負荷に応じたキャビネットサイズの大型化が必要です。
Q4:シーケンス制御とPLCプログラミングの違いは何ですか?
A4:シーケンス制御とは、「あらかじめ定められた順序や条件に従って、制御の各段階を逐次進めていく制御方式そのものの概念・理論」を指します。一方、PLCプログラミングとは、そのシーケンス制御を実現するための「具体的な手段(ツール)」です。かつては物理的な配線でリレーを繋いでシーケンス制御を行っていましたが、現代ではそれをマイコン上でデジタルに記述・実行する手段としてPLCプログラミングが広く用いられています。
まとめ:今後の動向と失敗しないための判断基準
産業機械の「頭脳」として進化を遂げてきた制御盤は、スマートファクトリー化の波とともに大きな変革期を迎えています。盤内のPLCや各種センサが産業用イーサネットで上位のMES(製造実行システム)やクラウドと直結し、稼働状況や消費電力をリアルタイムに可視化する構成が定着しつつあります。
さらに、内部温度や振動、リレーの開閉回数を自動監視し、部品が壊れる前に保全を促す「スマート制御盤」の導入が加速しています。これにより、突発的なライン停止による金銭的損失を未然に防ぐ予知保全が、これからの設備選定における決定的な競争力となっています。
制御盤を導入・維持するにあたって最も重要なのは、「目先の導入コストだけに囚われず、将来の保全性と安全設計に投資する」という視点です。JISに準拠した確かな設計、十分な熱対策、そして徹底した定期点検のサイクルを確立することこそが、設備の稼働率を最大化し、現場の作業員と企業価値を守り抜く最善の道筋となります。 (出典: 制御 盤 と は(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。