溶接オーバーラップは放置厳禁!原因と修正法を現場目線で徹底解説
構造物や配管の安全を担保する金属接合の現場において、作業者を最も悩ませる外観トラブルの一つが「オーバーラップ」です。ビードがしっかりと盛られているように見えるため、初学者は「余盛が十分で強度が出ている」と勘違いしがちですが、検査現場では即座に「不合格(リジェクト)」の烙印を押されます。なぜなら、母材と溶融金属が一体化しておらず、単に表面へ垂れ落ちて乗っているだけの状態にすぎないからです。
インフラやプラントの長寿命化が厳格に叫ばれる2026年現在、溶接部の微小な形状不良が見逃されて重大事故に発展した事例の再検証が進み、外観検査の判定基準は一段と厳密化しています。放置すれば構造物の寿命を根底から脅かすこの欠陥は、いかなるメカニズムで生じ、いかにして防ぎ、どう修正すべきなのでしょうか。本稿では、製造現場の第一線を取材してきた専門記者の視点から、その実態と解決策を徹底的に解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:オーバーラップは溶融金属が母材に溶け込まず表面に流出した重大な形状不良であり、極端な応力集中を招くため放置は絶対に許されない。
- 要点2:主たる原因は「遅すぎる溶接速度」「母材に対する熱量不足または過剰溶着」「不適切なトーチ角度とアーク長」という現場の基本操作の乱れにある。
- 要点3:JIS規格や各社検査基準では許容差ゼロが基本。補修にはグラインダーによる止端部の平滑研磨と、浸透探傷試験などによる厳格な再検査が不可欠である。
【2026年最新】溶接オーバーラップとは?アンダーカットとの決定的な違いと危険性
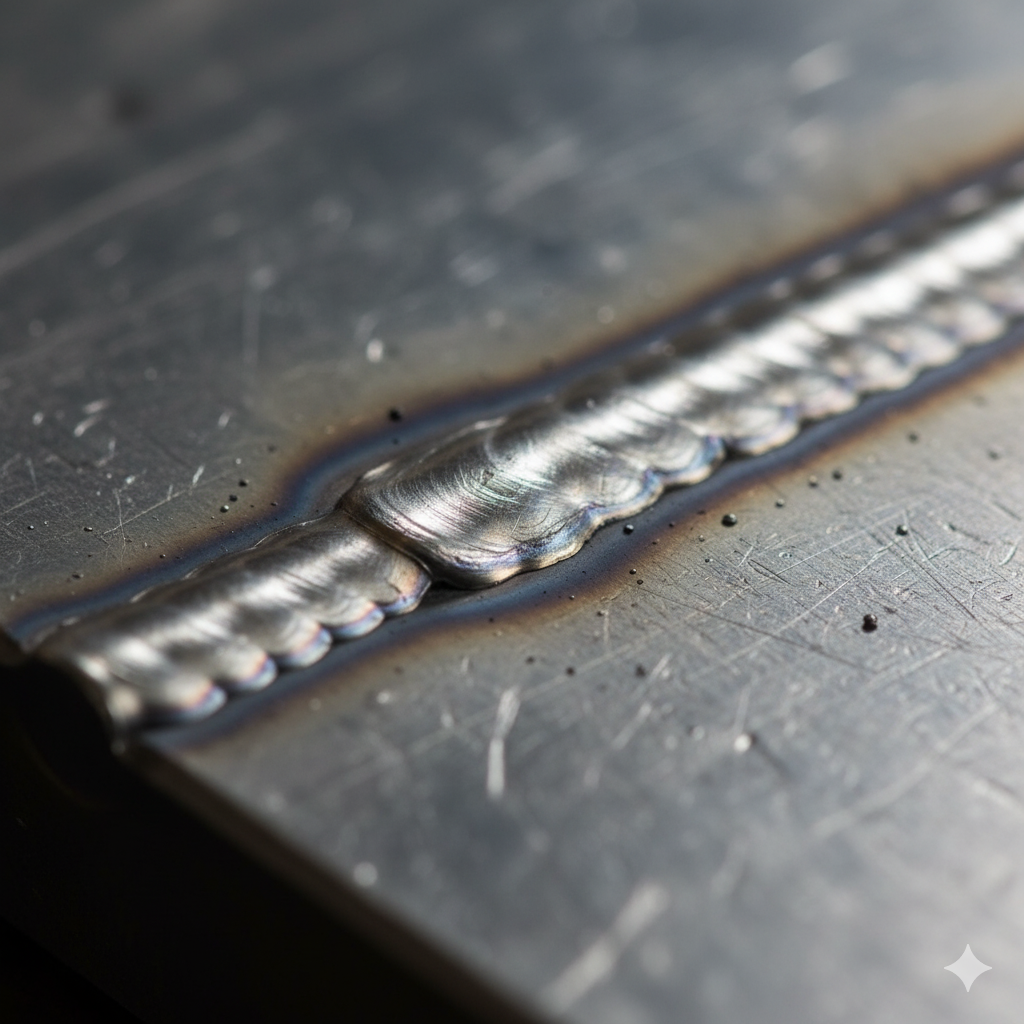
溶接作業における代表的なビード形状不良であるオーバーラップ(Overlap)は、日本産業規格「JIS Z 3001-4(溶接用語)」において、溶融金属が母材の表面上に流れ出し、母材と融合せずに重なり合って凝固した状態と定義されています。一見すると十分な溶着量があるように錯覚されますが、その実態は母材と溶加材の間に金属結合が成立していない溶接融合不良の一種です。
現場でしばしば対比される欠陥が「アンダーカット」です。この2つは現象として完全に対極の関係にあります。
アンダーカットは、強いアーク熱によって母材の止端部(ビードの両端)が過剰に削り取られ、溶加材で埋まらないまま溝状の窪みとして残る現象を指します。一方、オーバーラップは母材が十分に溶融していないにもかかわらず、冷え固まりかけた溶融プールから溶融金属が外側へ溢れ出し、冷たい母材の上へ「ただ乗っかっている」状態を指します。
両者に共通するのは、滑らかであるべきビード止端部に急激な形状変化(不連続部)を生み出す点です。特にオーバーラップの場合、母材とビードがなす角度(止端角)が90度を超える鋭利な隙間(ノッチ)を形成します。この隙間が構造物稼働時の荷重に対して「切り欠き」として作用し、破壊の致命的な引き金となるのです。

なぜ発生する?電流・溶接速度・トーチ角度から暴く根本原因のメカニズム
なぜ熟練者でも油断するとオーバーラップを発生させてしまうのでしょうか。日本溶接協会などの学術知見および現場の作業検証データを分析すると、主たる溶接オーバーラップ原因は単一ではなく、複数の施工条件が絡み合って生じていることが浮き彫りになります。
第一の決定打となるのが、溶接電流と速度のアンバランスです。溶接速度が極端に遅い場合、アーク直下の溶融プールが前進するよりも早く肥大化し、アーク熱が母材に直接届かなくなります。その結果、プール前方に溢れ出た溶融金属が、十分に予熱・溶融されていない冷たい母材表面に接触して瞬時に固化し、融合しないままオーバーラップとなります。また、溶接電流が低すぎる場合も入熱不足により母材の溶け込みが追いつかず、母材上で金属が球状に丸まって垂れる原因となります。
第二の要因が、トーチ角度とアーク長の狂いです。トーチの後退角や前進角が寝すぎていると、アークの指向性が失われ、アーク力で溶融プールを押し留めることができなくなります。特に下向きすみ肉溶接や横向き溶接では、重力によって溶融金属が下側の母材へと垂れ落ちやすくなります。アーク長が長すぎる場合も、熱が拡散して母材の局所溶融が進まない一方でワイヤばかりが溶け落ち、結果としてビード止端部が覆いかぶさる形状を作り出します。
さらに、母材表面のミルスケール(黒皮)、油脂、錆の除去不足といった前処理の不徹底も見過ごせません。表面に不純物が残っていると溶融金属の濡れ性が著しく悪化し、母材となじまずにオーバーラップを誘発します。
【比較データ】主要な溶接欠陥一覧と外観検査基準におけるオーバーラップの判定基準
製造・建設業における品質管理において、オーバーラップはどのように位置づけられているのでしょうか。溶接欠陥の種類とそれぞれの特徴、および一般的な非破壊検査判定基準を以下の比較表に整理しました。
| 欠陥の種類 | 発生のメカニズム・特徴 | JIS等の一般的な許容基準 | 構造健全性への影響・評価 |
|---|---|---|---|
| オーバーラップ | 溶融金属が母材に融着せず流出して重なった形状不良。低速溶接やアーク長大が主因。 | 原則「不可(許容量0mm)」 (JASS 6・JIS外観検査で不合格) | 止端部の鋭利なノッチによる応力集中が極めて深刻。動的荷重下での疲労破壊リスクが特大。 |
| アンダーカット | 過大電流や過速により、母材止端部が掘り下げられ充填されずに溝として残存。 | 深さ0.5mm以下かつ連続長さに制限あり(等級による) | 板厚減少とノッチ効果を併発。軽微なものは研磨許容されるが構造上の弱点となる。 |
| 融合不良(コールドラップ等) | ビードと開先面、またはビード相互が熱不足で融着していない内部または表面の不完全部。 | 許容不可(UT・RT等の非破壊検査で検出時は即手直し) | 接合断面積の実質的な減少。静的強度および衝撃強度の両面で設計強度を大幅に下回る。 |
| ブローホール / ピット | シールドガス不良や母材汚れにより、凝固時にガスが閉じ込められて生じる空洞。 | 面積率・個数による合否判定(一定の小径散在は許容例あり) | 気密性・耐圧性を損なう。配管・圧力容器では致命傷となるが、散在時は応力集中が比較的穏やか。 |
JIS溶接外観検査基準や建築鉄骨を規定する「JASS 6」において、オーバーラップの判定は明快です。原則として「許容されない欠陥(0mm)」とされています。アンダーカットであれば、部材の重要度や等級に応じて「深さ0.5mm以下」といった限定的な許容値が設けられるケースがあるものの、オーバーラップに関しては「見つかった時点で手直し必須」という厳格な扱いが標準です。
【実態検証】「見た目は頑丈そう」が招く大事故|現場の証言と疲労破壊リスク
取材班が大手プラント機器製造メーカーの品質保証部長に話を伺った際、同氏は背筋を凍らせるような現場の真実を打ち明けてくれました。
「新人の溶接士ほど、『細くて窪んだビードより、モリモリに太く盛られたビードのほうが安心できる』と思い込んでしまう傾向があります。しかし、過剰に盛られたビードの端部には、ほぼ例外なくオーバーラップが潜んでいます。外見上は強固に見えるパイプラインが、わずか数ヶ月の稼働による配管の微振動で、止端部からパックリと割れたトラブルがありました。原因を金属組織レベルで調査したところ、オーバーラップ止端の微小な未溶着部が疲労亀裂の起点(ノッチ)になっていたのです」
この証言の通り、オーバーラップの真の恐怖は溶接割れ疲労強度の破滅的な低下にあります。部材に繰り返し引張や曲げの応力が加わると、形状が急激に変化しているオーバーラップの境界面に応力が集中します。学術計算上、この部分の応力集中係数は通常の平滑部と比較して3倍以上に跳ね上がることが確認されています。
さらに厄介なのは、オーバーラップの直下には目視で確認できない内部欠陥が潜んでいる可能性が高い点です。溶融金属が母材の上に冷えて乗っているだけということは、その根元にスラグ巻き込みや微小な融合不良が併発しているケースが極めて多く、これが動的荷重環境下で瞬く間に亀裂(クラック)へと成長します。インフラ構造物や輸送機械において、オーバーラップが「絶対悪」とされる理由はここにあります。
グラインダー手直しから再溶接まで|失敗しない確実な補修手順
外観検査でオーバーラップが発見された場合、どのようなリカバリーを実施すべきでしょうか。焦って上から溶接棒を走らせたりアークでなぞったりする行為は、熱影響部(HAZ)の劣化や更なる形状悪化を招くだけです。確立された溶接オーバーラップ修正方法を順序立てて実行しなければなりません。
修正の基本方針は、母材に溶着していない余剰金属を物理的に削り落とし、母材とビードの境界を滑らかな曲線へと整形することです。
具体的な補修ステップは以下の通りです。
- 欠陥範囲のマーキングと状況確認:外観検査および拡大鏡を用い、オーバーラップがどの範囲まで連続しているかを正確に特定します。
- グラインダー手直しによる切削研削:超硬ロータリーバーまたはオフセット砥石を装着したディスクグラインダーを使用し、未溶着で浮き上がっている余剰金属を丁寧に削り取ります。この際、止端角が滑らかな鈍角(135度以上、理想的には母材とビードがなだらかなRを描く形状)になるよう仕上げます。
- 母材の削り込み(アンダーカット化)防止:最も注意すべきは、余肉を取ることに集中するあまり、隣接する健全な母材をえぐってしまうミスです。母材厚みを減少させると、別の欠陥(板厚不足)を生み出すことになります。
- 浸透探傷試験(PT)によるクラックチェック:研削完了後、赤色浸透液を用いたカラーチェック(PT)を実施し、未溶着の残存や研削熱による微小割れがないことを確認します。
- 必要に応じた再溶接補修手順の適用:研削の結果、溶接部の止端部が母材の規定板厚を下回った場合や、のど厚不足が生じた場合には再溶接が必要です。施工要領書(WPS)に従い、適切な予熱管理のもとで小径棒や適切な溶接条件を用い、入熱を抑えて薄くビードを重ねる補修溶接を行います。

一般に知られていない盲点とネットの誤解|「盛れば強い」神話の終焉
ネット上のQ&A掲示板やSNSの溶接コミュニティでは、「オーバーラップは余盛が高いだけだから削らなくても実用上問題ない」「肉厚が増しているからむしろ頑丈だ」といった極めて危険な誤解が散見されます。しかし、現代の接合工学において、このような「余盛神話」は完全に否定されています。
過剰な余盛は、材料コストの無駄であるばかりか、構造物にとっては有害な重量増加と応力集中源でしかありません。構造強度上、最も理想的なビードは、母材表面に対して平ら、あるいはごくわずかな余盛を持ち、止端部が極めてなだらかに母材へ溶け込んでいる状態です。
また、「グラインダーで削って平らにすると強度が下がる」というのも初学者が抱きがちな錯覚です。母材と一体化していない金属部分はそもそも荷重を負担していません。不要な未結合金属を取り除き、応力集中を緩和する研磨こそが、部材の疲労寿命を飛躍的に向上させる正当な処置なのです。
【現場改善の最適解】組織でオーバーラップを根絶する再発防止策と判断基準
個々の作業者の腕前だけに依存していては、オーバーラップを恒久的に撲滅することはできません。ミスを生み出す背景には、作業者の心理的要因や作業環境が深く関わっています。
【プロの結論】作業者の心理的プレッシャーと再発防止の判断基準
製造現場を観察すると、経験の浅い作業者は「裏抜けしないことへの恐怖」や「穴あきを避けたい不安」から、無意識のうちにトーチの移動速度を落としてしまう傾向があります。その結果、過剰な溶融池が形成されてオーバーラップへと至るのです。これは単なる技量不足ではなく、ミスを極度に恐れる作業環境や、標準作業条件の不徹底が生み出す心理的防衛反応といえます。
組織としてオーバーラップをゼロにするための溶接オーバーラップ対策として、以下の3点を標準化することが極めて有効です。
- 適正運棒速度の可視化:電流・電圧値だけでなく、「10cmを何秒で進むべきか」の標準速度をメトロノーム音やタイマーを用いて体感的に教育する。
- トーチ姿勢の徹底矯正:水平・横向き姿勢において、下垂を防ぐためのトーチ突き当て角(狙い角)の治具を用いた固定訓練。
- 開先精度の管理強化:ギャップの狂いや目違いを組み立て段階で排除し、不規則なプール拡大を防ぐ前工程の改善。
施工管理者が下すべき判断基準は明瞭です。「外観検査で爪が引っかかるような止端部があれば、その場で見逃さず即研磨を指示する」。この規律を現場全体で徹底することこそが、企業の信頼と構造物の命を守る防波堤となります。
【溶接 オーバー ラップ】に関するよくある質問(FAQ)
Q1:オーバーラップとコールドラップはどう違うのですか?
A1:コールドラップは広義の融合不良の一種であり、熱不足によって溶融金属が母材に溶け込まずに接している状態全般を指します。オーバーラップはコールドラップが「ビード止端部において表面上に溢れ出ている形状」として現れたものを指すため、現象としてはほぼ重複する関係にあります。外観上で明らかに重なりが確認できる場合、検査用語としてはオーバーラップと呼ばれます。
Q2:わずかなオーバーラップであれば、見逃しても製品検査に通りますか?
A2:通りません。JIS規格や建築・造船・プラント等の各種規格において、オーバーラップは「有害な欠陥」として扱われ、許容量は基本的にゼロです。目視検査やゲージを用いた検査で止端部に重なりが認められた場合、不合格となり、グラインダー等による手直しと再検査が義務付けられます。
Q3:グラインダーで修正する際、どのような砥石を使うのがベストですか?
A3:最初は粗めの研削砥石で余剰金属を慎重に落とし、仕上げには粒度の細かいフレキシブル砥石やフラップホイール、あるいは超硬ロータリーバーを使用するのが推奨されます。研削目をビードの長手方向に対して直角(応力の作用方向と平行)に揃え、滑らかなR(半径)を持たせることで、疲労強度の低下を最大限に防ぐことができます。
Q4:半自動溶接(MAG/MIG)でオーバーラップを防ぐ最大のコツは何ですか?
A4:前進法を意識し、アークを常に溶融プールの先端(前縁)に当て続けることです。プールの上にアークを滞留させると熱が母材に伝わらず、金属ばかりが溶けて垂れ落ちます。また、シールドガスの流量不足やワイヤ突き出し長さが長すぎる状態もアークの不安定化を招きオーバーラップの原因となるため、突き出し長さを15〜20mm程度に一定保持することが肝要です。
まとめ:2026年の溶接品質基準を勝ち抜くための鉄則
溶接のオーバーラップは、単なる「ビードの見栄えの悪さ」にとどまらず、構造物の疲労寿命を決定的に縮める重大な欠陥です。「盛れば頑丈になる」という過去の誤った認識を捨て去り、適正な溶接電流、スピード、トーチ角度という基本を徹底することこそが最大の防御策となります。
万が一発生した場合でも、放置することなく迅速かつ正確にグラインダー手直しを行い、滑らかな止端部へと整形する技術を身につけることが、溶接士および施工管理者双方に求められます。高度な品質保証が標準となった現代だからこそ、基本に忠実な溶接施工の価値を再認識することが、現場の安全と信頼を支える確固たる礎となるはずです。 (出典: 溶接 オーバー ラップ(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。